生産技術コンサルタントの三好です。
自動車部品メーカーで22年、インバータやECUの放熱材を塗る工程を立ち上げてきました。
放熱材の塗布で相談を受けると、話はたいてい2つに行き着きます。
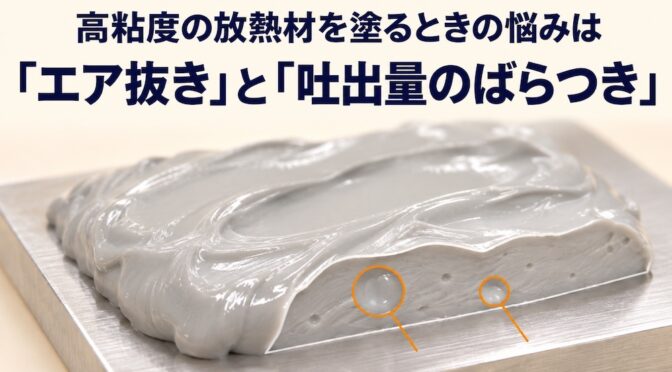
泡が抜けないことと、塗る量が毎回そろわないことです。
この2つは別々の問題に見えますが、根っこはつながっています。
泡は熱にも量にも悪さをする
放熱材に混ざった泡は、熱の通り道をふさぎます。
産業技術総合研究所の依田智氏がニチアス技術時報に寄せた解説では、空気の熱伝導率を0.026W/(m・K)、ポリマーを0.1W/(m・K)以上としています。
樹脂より空気のほうが、熱をずっと通しにくいわけです。
しかもギャップフィラーは、強く押し付けずに使われることがあります。
日産自動車の技術者による自動車技術会の論文では、電動車の電池パックに使うギャップフィラーは面圧をかけずに使うため、被着面との界面熱抵抗をつかむ必要があるとしています。
押しつぶして泡を逃がす、という手が使いにくいのです。
量のほうにも泡は効きます。
空気は押せば縮むので、ポンプの中に泡が残ると、押した分だけ液が出てくれません。
現場でよく見るばらつきの原因
私が見てきた範囲で、多かったものを表にしました。
| 症状 | よくある原因 | 対策 |
|---|---|---|
| 出始めの量が少ない | ポンプやホースに残った泡 | 交換後に捨て打ちをする |
| 原料交換のあとに量が狂う | 容器を替えるときに空気をかむ | 交換手順を決めてエア抜きまで含める |
| 朝と昼で量が違う | 室温で粘度が変わる | 温度管理か、粘度に左右されにくい計量方式 |
| 部分的に硬化が甘い | 主剤と硬化剤の比率がずれる | 比率を定期的に測る |
私自身、原料の交換直後に塗ったワークだけ量が足りず、まとめて手直しした経験があります。
原因は、交換のときにかんだ空気でした。
それ以来、交換後は数ショット捨て打ちして、重さを量ってから本番に入るようにしています。
高粘度の材料ほど、一度入った泡はなかなか浮いてきません。
泡を入れない段取りと、入っても抜ける構造。
この2つをそろえておくと、量のばらつきはかなり落ち着きます。
装置選びで私が確かめること
カタログでは、次の点を必ず見ます。
- 使える粘度の上限が、手持ちの材料に足りているか
- 計量が容積式か、圧力と時間で決める方式か
- ポンプのエア抜きがしやすい構造か
- 必要な最小量を安定して出せるか
ナカリキッドコントロールの微少量用2液型ディスペンサ「νシリーズ」は、プランジャ式の容積計量です。
仕様表では使用可能粘度が1〜300,000mPa・s、吐出量は0.036〜5ml/shot(理論値)。
高粘度液剤でもエア抜きがしやすいポンプ構造だと、公式サイトに書かれています。
同社のWEBショールームには、放熱用2液ギャップフィラーを協働ロボットで計量・混合吐出するデモも載っています。
ロボットとの組み合わせを考えている方は、一度見ておくと話が早いです。
まとめ
放熱材の泡は、熱の通りと吐出量の両方を悪くします。
高粘度の材料では、泡を入れない段取りと、エア抜きしやすい装置の両方が欠かせません。
迷ったら、実際の材料でテスト塗布をしてから決めてください。
カタログの数字より、自分の材料で出た結果のほうが確かです。